80-1000-1999千克挤出吹塑膜材料产品属性与品牌策略分析
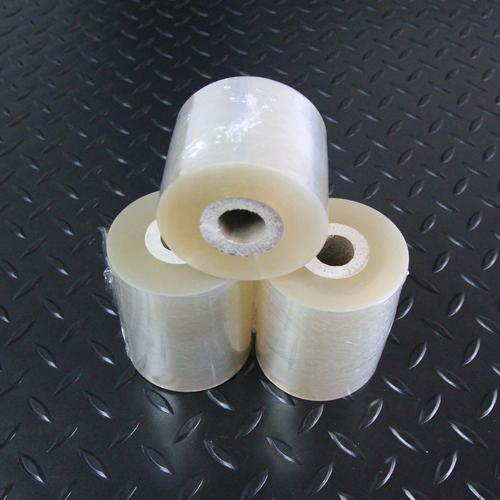
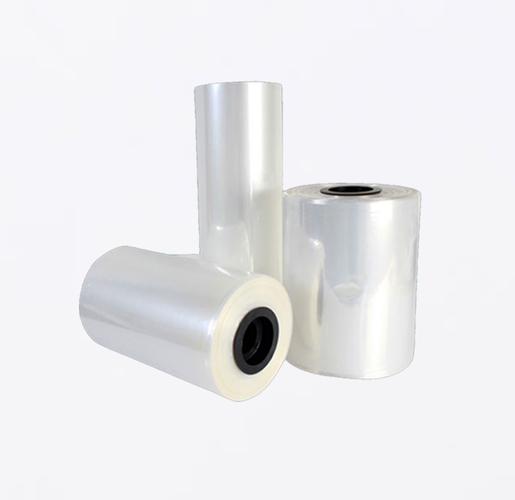
在塑料薄膜行业中,80至1999千克区间的订单量通常对应中小批量采购场景,广泛适用于农业覆盖、工业包装、食品二级包装及物流保护等领域。该重量段的产品在挤出吹塑工艺下生产,其膜材料选择与产品属性定义直接影响使用性能与成本结构。
一、产品属性定位
针对80-1000千克与1000-1999千克两个子区间,产品属性可依据用途分化。80-1000千克区间多用于打样、季节性补货或特定作物试验,对灵活性与交付速度要求较高;1000-1999千克区间则偏向稳定生产消耗,客户更关注批次一致性与单位成本。典型属性包括:厚度规格(常见0.02-0.15毫米)、幅宽(0.5-12米可调)、拉伸强度、断裂伸长率、透光率或遮光率、耐候等级及表面处理方式(电晕、压花、防雾滴等)。
二、品牌与材质策略
在品牌维度,该品类既有全国性树脂或薄膜品牌,也存在大量区域加工厂以“其他”品牌形式供货。采购方若注重可追溯性,应优先选择具备完整配方记录与在线测厚系统的供应商。材质方面,常见基础树脂包括聚乙烯(LDPE、LLDPE、HDPE)及乙烯-醋酸乙烯共聚物(EVA)等,具体配方依据用途调整:农膜侧重耐老化与保温,包装膜侧重热封强度与抗穿刺性。由于材质标注常以“其他”概括,建议在合同中明确树脂牌号、回料比例及关键助剂清单,避免性能波动。
三、挤出吹塑工艺要点
挤出吹塑是上述膜材料的主要成型方式,其工艺参数需与材料熔融指数匹配。温度控制一般分为挤出机三段至五段加热区,吹胀比与牵引比共同决定薄膜的纵横取向平衡。针对80-1999千克批量,生产切换频繁,需重点关注模头清洁度、风环冷却均匀性及收卷张力控制,以减少幅宽偏差与皱褶缺陷。在线厚度扫描与定期取样测拉伸性能是保证批次一致性的必要手段。
四、采购与质量控制建议
采购方在下单前应索取膜材料的物性表与第三方检测报告,明确老化试验时长(如氙灯或紫外加速老化)、热封参数窗口及卷重与接头数量。对于1000千克以上订单,可要求供应商提供首件确认与过程巡检记录。交付验收时按批抽样检查厚度均匀性、外观疵点与卷绕平整度,并留存留样以便追溯。明确用途导向的膜材料配方、规范挤出吹塑工艺窗口、并谨慎处理品牌与材质标注,是该重量段产品实现稳定应用的关键。
如若转载,请注明出处:http://www.csjzxmy.com/product/57.html
更新时间:2026-11-17 07:02:05